
EN
Noževi za rezanje od volfram karbida: stupnjevi, vrste, upotreba i kako odabrati
Vijesti iz industrije-Ako svoje radno vrijeme provodite ispred tokarilice ili obradnog centra, oštrica od volfram karbida vjerojatno je najzastupljeniji potrošni materijal u kolijevci alata. Odlučuje koliko brzo stroj može raditi, koliko često se netko zaustavlja da indeksira rub i hoće li posljednji dio u seriji mjeriti jednako čisto kao prvi. Ipak, oštrice se često biraju po navici — "to je ono što smo oduvijek koristili" — radije nego usklađivanjem kvalitete i geometrije s materijalom i strojem.
Ovaj je vodič za ljude koji zapravo proizvode čipove: strojare, procesne inženjere, kupce alata i vlasnike trgovina koji jure za predvidljivim rezultatima u tvrdim materijalima. Pogledat ćemo što je volfram karbid, kako je napravljena oštrica, gdje različite vrste zarađuju i kako ih odabrati i brinuti se za njih.
Što čini volframov karbid tako dobrim za rezanje
Volframov karbid nije metal u uobičajenom smislu. To je kompozit nastao prešanjem i sinteriranjem zrna volfram karbida s metalnim vezivom, najčešće kobaltom. Zrna daju tvrdoću; vezivo ih drži na okupu i daje dovoljno čvrstine da prežive pravi rez. Podešavanje te ravnoteže cijela je umjetnost proizvodnje karbida.
Tvrdoća koja preživljava toplinu
Lako je pronaći samu tvrdoću — mnogo je čelika tvrdo na sobnoj temperaturi. Zanimljivo je pitanje što se događa kada se rub zagrije. Brzorezni čelik počinje omekšavati na temperaturama koje se rutinski javljaju u rezu, zbog čega HSS alati usporavaju rad, brzo se troše i trebaju često ponovno brušenje. Karbid zadržava svoju tvrdoću mnogo više na temperaturnoj ljestvici, tako da možete pojačati površinsku brzinu i jače pomicanje i još uvijek pronaći oštar rub kada gledate u alat.
Otpornost na habanje, s jednim poštenim kompromisom
Karbid se također izuzetno dobro odupire abrazivnom trošenju, što omogućuje stabilno rezanje oštrice umjesto trljanja i otvrdnjavanja izratka. Kompromis je krtost: rub od karbida ne voli vibracije, labave postavke ili istrošeni držač alata. Postupajte s njim dobro i dugotrajniji je od čelika; postupajte s njim loše i on se okrhne, i nikakva ocjena na tržištu ga neće spasiti.
Anatomija oštrice od volfram karbida
Kada ljudi govore o karbidnoj oštrici, obično opisuju krajnji rezultat četiriju odluka: stupanj, geometrija, priprema ruba i premaz. Čest je razlog lošeg učinka alata zbog toga što su tri točna i jedan pogrešan.
Ocjene i sadržaj veziva
Klase su opisane veličinom zrna i sadržajem kobalta. Gruba zrna s više veziva daju žilavost za grube i isprekidane rezove; fina zrna s manje veziva daju tvrdoću i zadržavanje rubova za završnu obradu. Većina dobavljača razvrstava ocjene u standardne ISO skupine boja i pomaže vam da znate u kojoj se skupini nalazite kada otvorite ormar s alatom.
| Klasa | Grupa obratka | Za što se općenito koristi |
|---|---|---|
| P | Čelik | Tokarenje, glodanje i bušenje ugljičnih i legiranih čelika |
| M | Nehrđajući i visokolegirani čelik | Rezovi gdje su nakupljeni rubovi i otvrdnuća rizik |
| K | Lijevano željezo i obojeno željezo | Kratke, slomljene strugotine i abrazivne površine obratka |
| N | Aluminij i obojeni metali | Rezanje velikom brzinom gdje je bitan oštar, polirani rub |
| H | Kaljeni čelik | Lagani završni rezovi na vrlo tvrdim materijalima |
Geometrija, priprema rubova i premazi
Geometrija odlučuje kako se čip formira i kamo ide toplina. Pozitivne grablje režu slobodno i nježne su prema vitkim dijelovima; negativan nagib stavlja više materijala iza ruba i podnosi teške prekide. Priprema rubova — lagano brušenje ili mali T-land — sprječava pucanje svježe brušenog ruba u trenutku kada dotakne radni komad. Premazi smanjuju trenje i toplinu u zoni rezanja. Oni su prava prednost u kontinuiranom rezanju, ali nisu zamjena za stabilnu postavu.
Gdje ove oštrice rade
Rezni noževi od tvrdog metala su obitelj izgrađena oko jednog materijala i prilagođena različitim operacijama. Uobičajeni poslovi uključuju:
- Okretna i okrenuta vratila, glavčine i hidrauličke komponente
- Glodanje ravnih, ramena i utora na dijelovima od čelika i lijevanog željeza
- Žlijebljenje, odvajanje i tokarenje navoja gdje je uski, stabilni rub bitan
- Dosadna i unutarnja dorada gdje je brbljanje stalni neprijatelj
- Završni rezovi na kaljenim ili toplinski obrađenim komponentama
- Obrada dijelova od aluminija, mesinga i kompozita pri velikim brzinama vretena
Izradak je važan jednako kao i operacija. Blagi čelik i lijevano željezo opraštaju; nehrđajući čelici otvrdnu pod tupim rubom; aluminij daje oštru, poliranu geometriju. Kada oštrica rano otkaže, uzrok je obično neusklađenost između jednog od tih uvjeta i alata.
Odabir prave oštrice: kratki popis za provjeru
Prije nego što posegnete za katalogom, odgovorite na nekoliko pitanja o poslu. Odgovori sužavaju polje brže od bilo koje specifikacijske tablice.
- Koji materijal režete i u kojem stanju — žaren, normaliziran, kaljen ili lijevan?
- Koja je to operacija: kontinuirano tokarenje, isprekidano glodanje, odvajanje, urezivanje utora ili narezivanje navoja?
- Koliko je kruta postavka i koliki prevjes zapravo ima držač?
- Može li stroj isporučiti brzinu i ispuniti potrebe za nagibom, s rashladnom tekućinom gdje je potrebno?
- Zahtijeva li posao volumen grube obrade ili kontroliranu završnu obradu i toleranciju?
- Koliko košta zaustavljanje stroja u usporedbi s cijenom boljeg noža?
Ako želite pobliže pogledati uobičajene vrste oštrica i kako se svaka od njih koristi, naš tim čuva vodič za vrste oštrica, upotrebu i odabir na mjestu koje ide dublje u geometrijsku stranu.
Održavanje prednosti u trgovini
Većina kvarova na oštricama javlja se prije nego što postanu otpad. Naučiti čitati uzorak trošenja je najbrži način da produžite vijek trajanja alata bez ikakvih troškova.
| Simptom | Uobičajeni uzrok | Prvo što treba provjeriti |
|---|---|---|
| Chipping duž ruba | Vibracija ili prekinuti rez | Krutost, prevjes i stezanje |
| Krateri na čeonoj površini | Previsoka temperatura rezanja | Brzina, napajanje i isporuka rashladnog sredstva |
| Ugrađeni rub | Brzina premala za materijal | Površinska brzina i izbor premaza |
| Brzo trošenje boka | Abrazivni radni predmet ili pogrešan stupanj | Klasa razreda i tvrdoća obratka |
| Loša obrada površine | Tup rub ili nestabilna postavka | Stanje ruba i dosjed alata |
Oštrica koja se prečesto indeksira rijetko se popravlja kupnjom jeftinije oštrice. Obično se popravlja ispravljanjem jedne od tri stvari: postavke, podataka rezanja ili nagiba.
Trideset godina karbida i jedan praktični fokus
Mi smo Jiangsu Gaite Tungsten Technology, proizvođač karbida sa sjedištem u Changzhou, na jugu provincije Jiangsu. Tvrtka je započela 1990. godine i prešla na proizvodnju cementnog karbida na prijelazu stoljeća, dovodeći iskusne tehničke ljude i opremu potrebnu za pravilno prešanje, sinteriranje i mljevenje tvrdog materijala. Godine 2009. dodali smo niskotlačnu peć za sinteriranje i TPA prešu, što nam je omogućilo da kontroliramo gustoću i strukturu od faze praha umjesto da kupujemo gotove proizvode. Kasnija ulaganja uključivala su opremu za brušenje i mjerenje iz Njemačke, brusilicu s pet osi alata i digitalni uređaj za prednamještanje alata iz Švedske.
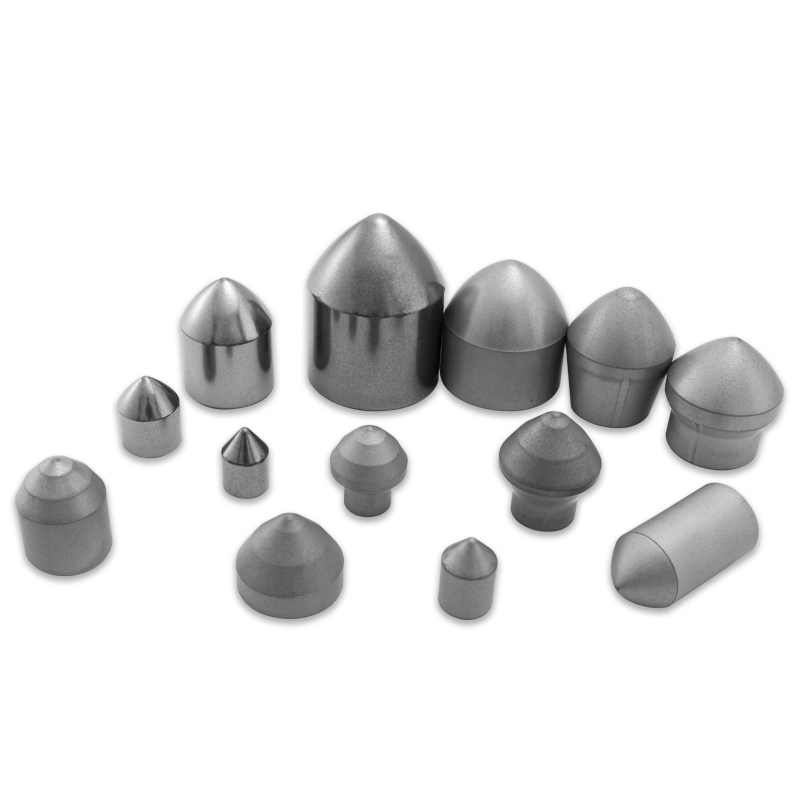
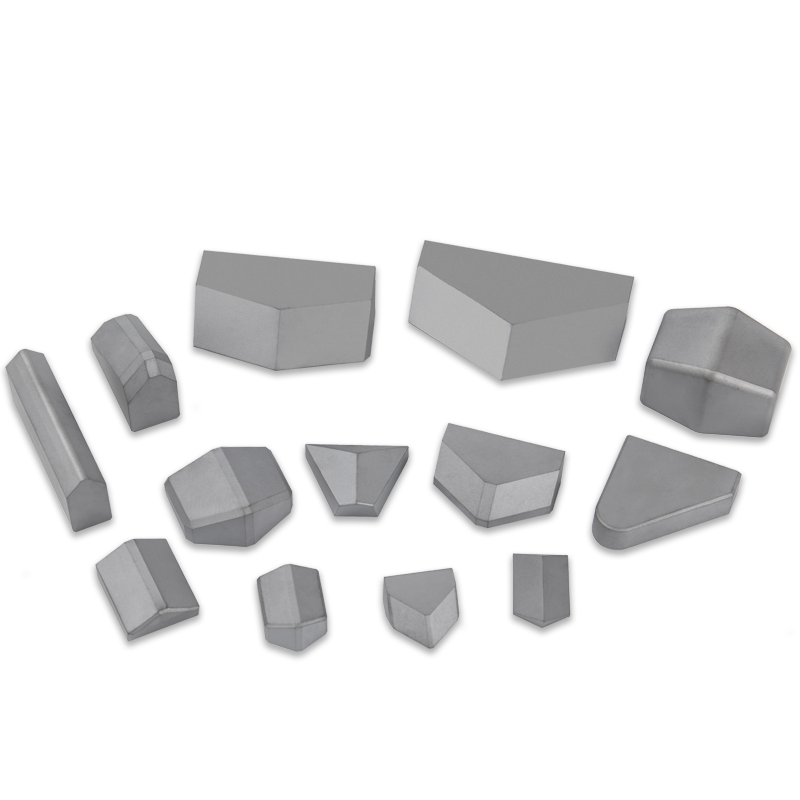
Taj napredak oblikuje način na koji razmišljamo o oštricama. Proizvodimo oštrice od volfram karbida za radove rezanja metala, a također proizvodimo umetke i potrošne dijelove za strojeve za bušenje tunela, glodanje cesta, bušenje stijena, rudarenje ugljena i kalupe za utiskivanje. Ista znanost o materijalima prolazi kroz sve to, tako da nas problem s umetkom za glodanje često nauči nečemu korisnom o svrdlu za bušenje kamena. Radimo prema ISO9001 i ISO14001 certificiranim procesima od praha do završnog ruba.
 Rezna oštrica od volfram karbida s razredima GR6X-A i GR6C-A Volframov karbid cutting blade for metal cutting, with GR6X-A and GR6C-A grades for cast iron, steel, and nonferrous finishing or semi-finishing. Pogledajte proizvod →
Ono što najviše čujemo od kupaca nije da im treba nešto egzotično. Treba im oštrica koja se u ponedjeljak ujutro ponaša na isti način kao u petak poslijepodne - isti stupanj, ista geometrija, serija za serijom. Tu dosljednost, plus spremnost da se pogleda crtež ili istrošeni alat i utvrdi što posao zapravo treba, ono je što pokušavamo ponuditi.
Kratka verzija
Oštrica od volfram karbida mali je, pristupačan dio s velikim učinkom na produktivnost. Odaberite stupanj za radni komad, geometriju za rad i pripremu ruba za stabilnost vašeg postavljanja. Držite držač krutim, neka podaci rezanja budu osjetljivi i promijenite rub prije nego što otkaže, a ne nakon. Učinite to i oštrica će tiho raditi ono za što je kupljena.
Ako radite na određenoj aplikaciji i želite drugo mišljenje o ocjeni ili geometriji, našem timu će biti drago pogledati detalje s vama.
Naši proizvodi //
Srodni proizvodi
Ako ste zainteresirani za naše proizvode, obratite nam se
