
EN
Volframov karbid: svojstva, primjena i kako odabrati prave dijelove
Vijesti iz industrije-Pitajte inženjera za održavanje zašto se pijuci na stroju za šišanje dugih zidova istroše svakih nekoliko smjena, a odgovor se gotovo uvijek vraća na isti materijal: volframov karbid. Pitajte nadzornika strojne obrade zašto pločica zakaže usred ciklusa i čut ćete isto ime. Volframov karbid ipak nije jedan proizvod. To je obitelj tvrdih kompozita otpornih na habanje čija mikrostruktura, sadržaj veziva i kvaliteta izrade odlučuju hoće li dio trajati tjedan ili godinu dana.
Što volframov karbid jest — a što nije
Volframov karbid (WC) je kemijski spoj volframa i ugljika, obično oko 94% volframa po težini. U industrijskim dijelovima rijetko ga možete vidjeti u čistom obliku. Pojedinačna WC zrna su cementirana zajedno s duktilnim metalnim vezivom, gotovo uvijek kobaltom ili niklom, kako bi se formirao kompozit koji se zove cementni karbid. Rezultirajuća tvrdoća obično se kreće između 1700 i 2400 HV, blizu korunda na Mohsovoj ljestvici, dok vezivo daje žilavost koja sprječava da se materijal ponaša kao keramika.
Sadržaj veziva je primarna poluga ugađanja. Više kobalta daje kvaliteti veću otpornost na udarce, ali smanjuje tvrdoću; manje kobalta čini ga tvrđim i otpornijim na abraziju, ali je vjerojatnije da će se odlomiti pod udarom. Zbog toga "volframov karbid" sam po sebi nije odgovarajuća specifikacija. Izbor stupnja važan je jednako kao i geometrija dijela.
Ključna svojstva koja potiču njegovu upotrebu:
- Youngov modul od 550–700 GPa, otprilike dvostruko više od čelika
- Tvrdoća 1700–2400 HV (oko 9 na Mohsovoj skali)
- Čvrstoća na pritisak među najvećima od svih inženjerskih materijala
- Toplinska vodljivost od oko 84 W/(m·K), što pomaže u odvođenju topline od reznih rubova
- Talište je blizu 2870 °C za sam WC spoj
Što vam usporedba čelika zapravo govori
Čelik je čvršći; volframov karbid čvršći je, tvrđi i daleko otporniji na habanje. Za alate za rezanje, bušenje, glodanje i oblikovanje, te se razlike pretvaraju u dulji životni vijek alata i bolju kontrolu dimenzija, pod uvjetom da je stupanj usklađen s poslom.
| Vlasništvo | Volframov karbid | Alatni čelik | Što to znači u praksi |
|---|---|---|---|
| Tvrdoća | 1.700–2.400 HV | 600–900 HV | Karbidni rubovi daleko duže zadržavaju oštrinu |
| Youngov modul | 550–700 GPa | ~200 GPa | Manje savijanje pod opterećenjem rezanja |
| Otpornost na habanje | Izvrsno | Umjereno | Dulji vijek trajanja u abrazivnom kamenu i tlu |
| Žilavost | Umjereno, binder-dependent | visoko | Čelične zavoje; karbid se može slomiti pod jakim udarom |
| Trošak po radnom komadu | Niže u abrazivnim poslovima | visokoer consumable cost | visokoer initial price, longer usable life |
Krutost i tvrdoća objašnjavaju zašto su karbidni strojevi kalili čelik, bušili stijene i mljeli asfalt cijeli dan. Također objašnjavaju jednu stvar koju morate poštovati: karbid se ne savija. Ako se alat pokreće uz pretjerane vibracije, udarce ili prekinuto rezanje, rub od karbida može puknuti na mjestu gdje bi se čelični rub jednostavno skrenuo. Odabir i stanje stroja odlučuju hoće li se taj lom dogoditi u prvoj minuti ili nikada.
Gdje volframov karbid zarađuje
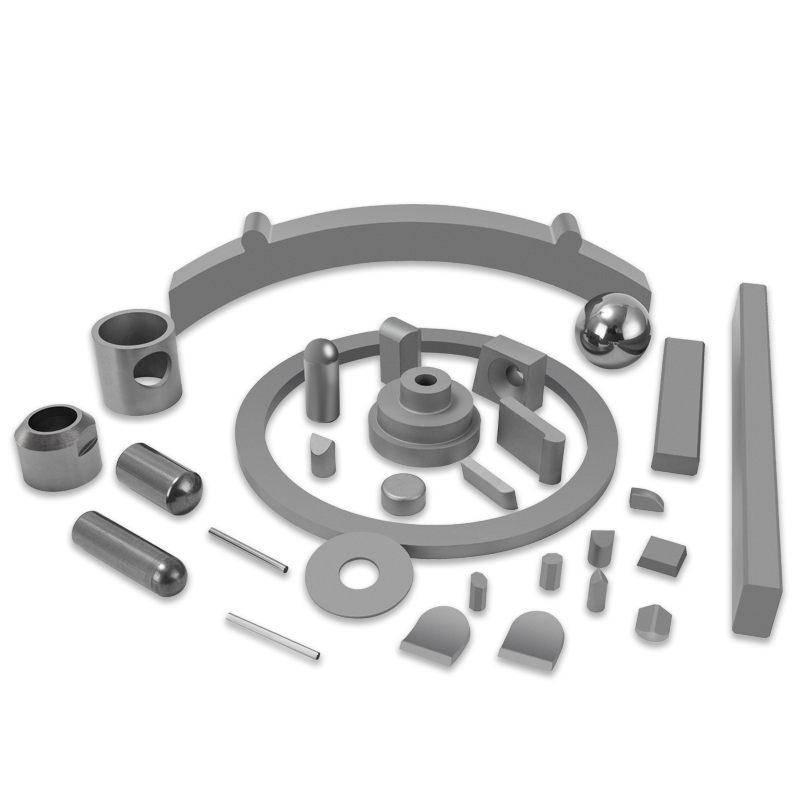
Gotovo svaki dio od volfram karbida koji ćete kupiti spada u mali skup obitelji proizvoda. Svaka obitelj ima vlastitu geometriju, zahtjeve za nagib i tipične načine kvara.
| Obitelj proizvoda | Tipična primjena | Glavni kvar kada se pogrešno primijeni |
|---|---|---|
| Oštrice za rezanje | Tokarenje, glodanje, urezivanje utora, narezivanje navoja | Okrhotine ili krateri na rubovima |
| Alati za bušenje stijena | Eksplozivne rupe, istraživanje, rupe za sidra | Istrošene pločice ili lom karbida |
| TBM umeci | Glave za bušenje tunela | Lom u tvrdom ili mješovitom tlu |
| Alati za glodanje cesta | Glodanje asfalta i betona | Brzo trošenje ili gubitak vrha |
| Trzalice s okruglim drškom | Mašine za šišanje ugljena, hederi | Prekomjerno trošenje tvrdih inkluzija |
| Matrice za štancanje | Štancanje i oblikovanje lima | Istrošenost rubova, lomljenje, gubitak profila |
Noževi za rezanje za strojnu obradu metala
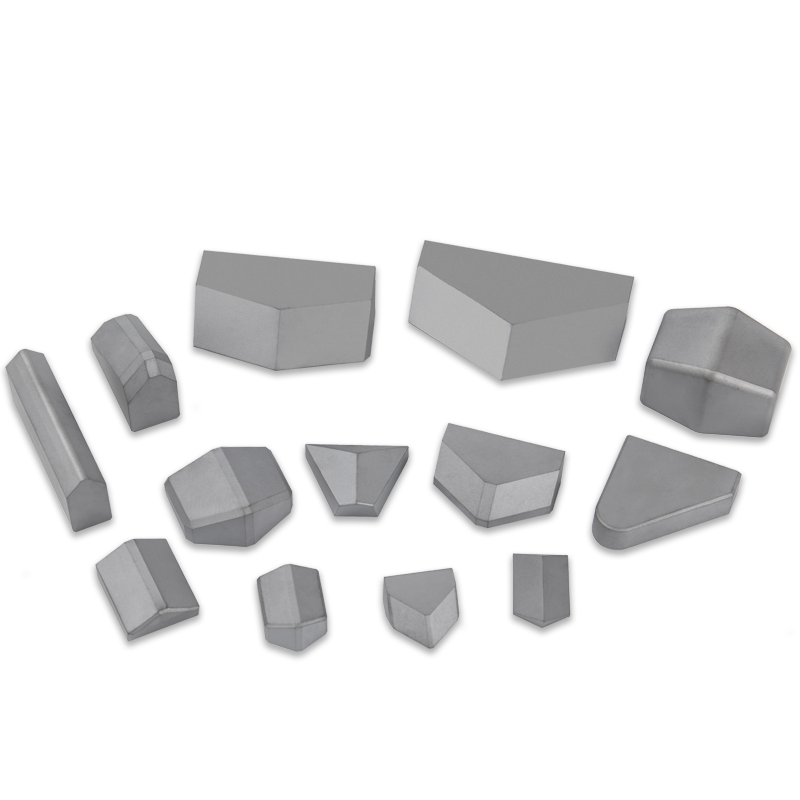
Kod rezanja metala, oštrice od volfram karbida rade pri velikim brzinama vretena i povišenim temperaturama. Kvaliteta mora biti otporna na abrazivno trošenje i toplinsko omekšavanje u isto vrijeme. Premazi kao što su PVD ili CVD slojevi na bazi titana dodatno produljuju životni vijek, posebno na isprekidanim rezovima. Za proizvodnu radionicu isplativost je lako izmjeriti: manje izmjena alata, stroža tolerancija dimenzija i niža cijena po gotovom komadu.
 Rezna oštrica od volfram karbida za brzu obradu metala Ova oštrica dizajnirana je za proizvodne pogone koji traže dulji vijek trajanja alata i manje tolerancije. Njegov stupanj i dodatni PVD ili CVD premazi pomažu u otpornosti na habanje i toplinsko omekšavanje tijekom prekinutih rezova. Pogledajte proizvod →
Alati za bušenje i probijanje tunela
Bušenje stijene suprotno je rezanju čelika na jedan važan način: dominira udar. Udarna bušilica udara po karbidnom svrdlu tisuće puta u minuti, a stroj za bušenje tunela utiskuje umetke u miješanu stijenu ogromnom snagom. Viši stupnjevi kobalta apsorbiraju te utjecaje; tvrđi tipovi otporni su na habanje. Budući da svako gradilište ima različite uvjete stijene, najbolji će dobavljači prilagoditi ocjenu radije nego gurati dio koji odgovara svima.
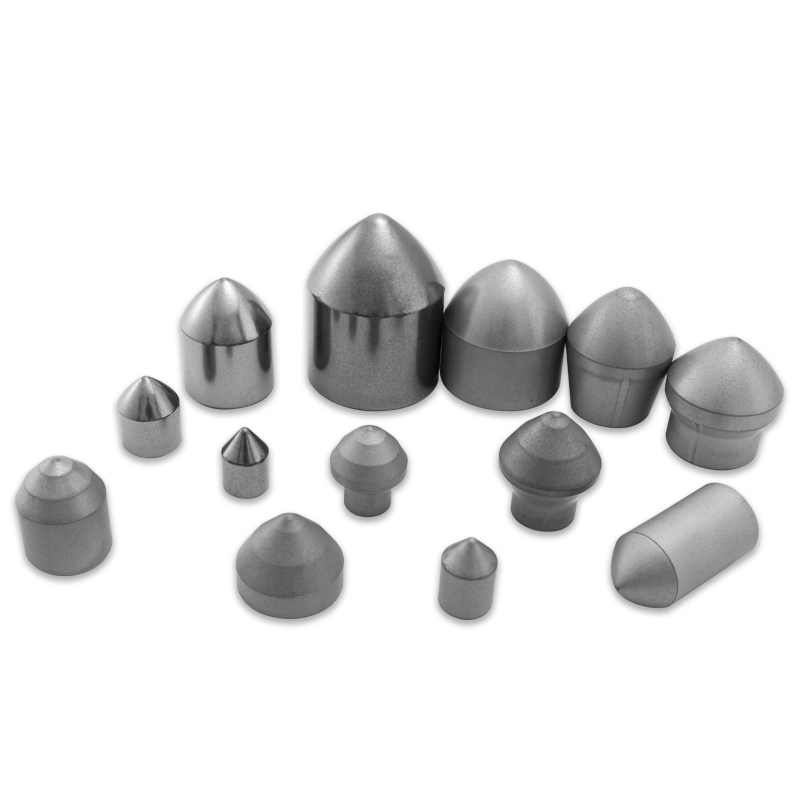
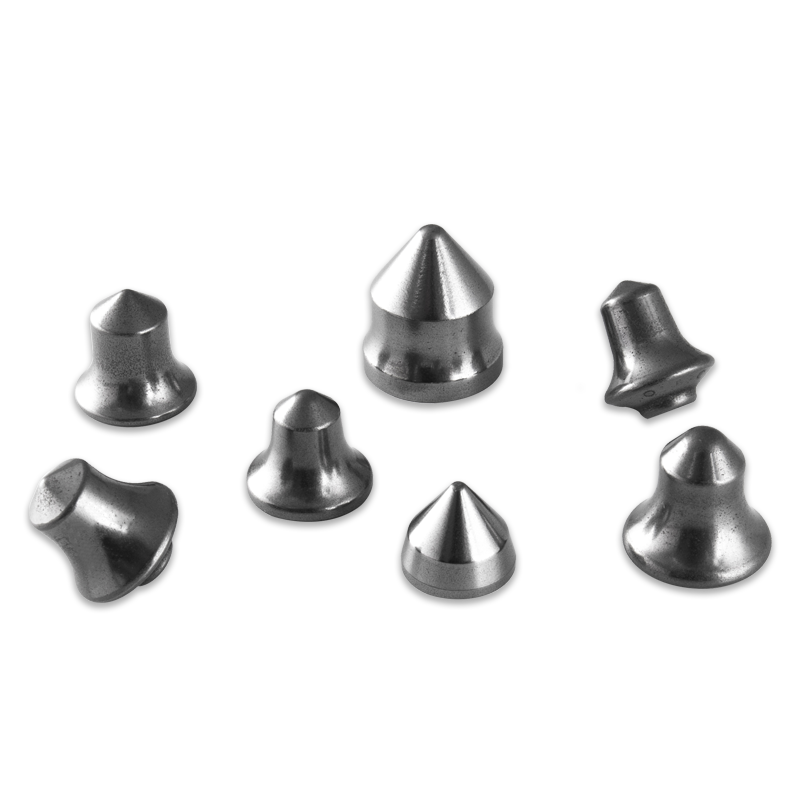
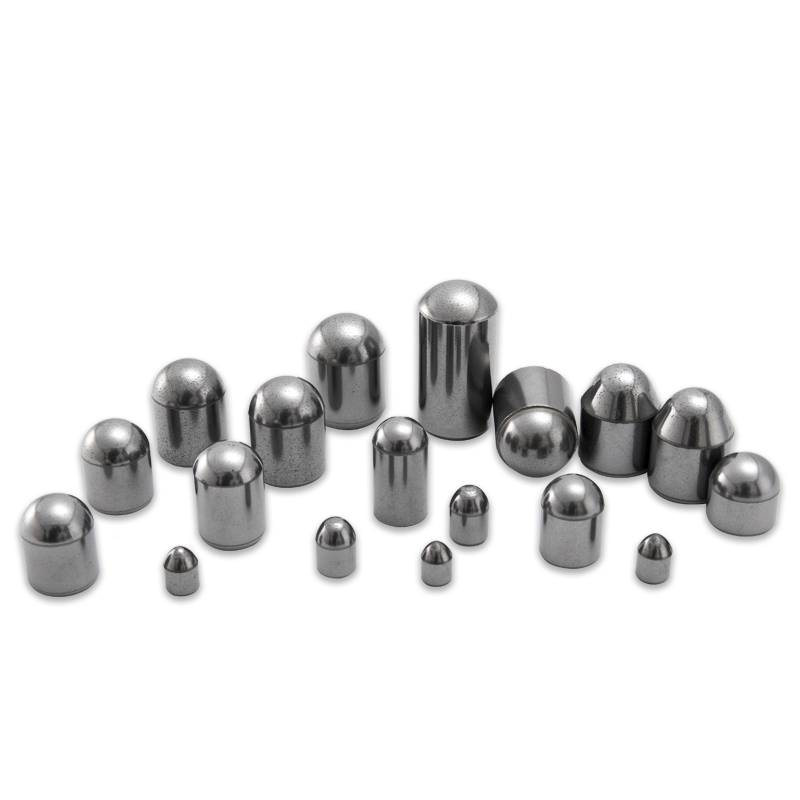
Umetci od volfram karbida za bušenje tunela i kamena Ovi umetci kombiniraju otpornost na abraziju i udarnu žilavost za mješovite uvjete tla. Prikladni su za bušenje tunela, glodanje cesta i rudarenje ugljena gdje tvrdi uključci mogu uzrokovati gubitak vrha. Pogledajte proizvod → Glodanje cesta i vađenje ugljena
Alati za glodanje cesta vrte se uz asfalt i beton velikom brzinom, zahtijevajući vrh koji ostaje oštar pod toplinom i udarcima. U rudarstvu ugljena, pijuci s okruglim drškom imaju sličnu zadaću: rezanje ugljena je jednostavno, ali slojevi često uključuju pirit, pješčenjak ili druge tvrde inkluzije koje pogađaju vrh i čeličnu dršku. Gubitak vrha čest je kvar kada proces lemljenja ili odabir stupnja nisu usklađeni s uvjetima tla.
Štancani kalupi za oblikovanje
Kod matrica za utiskivanje, kontrola dimenzija važna je jednako kao i otpornost na trošenje. Istrošeni rub matrice mijenja radijus savijanja ili liniju trima, a ponovna obrada matrica daleko je skuplja od samog karbidnog uzorka. Fino zrnati karbid s dosljednom fazom veziva zadržava svoj profil tijekom milijuna udaraca, zbog čega pogoni za žigosanje tretiraju certifikaciju stupnja kao zahtjev, a ne kao zahtjev.
Kalup za utiskivanje od volfram karbida za oblikovanje velikog volumena Matrica koja održava profil tijekom milijuna udaraca, nudeći otpornost na habanje i stabilnost dimenzija. Fino zrnati karbid s postojanim vezivom pomaže u smanjenju ponovnih radova i produljuje vijek trajanja. Pogledajte proizvod → Kako se proizvodi karbidni dio i zašto je to važno kupcima
Ne morate voditi tvornicu praha da biste shvatili što razlikuje pouzdani karbidni dio od nepouzdanog. Kratka verzija procesa to objašnjava:
- Priprema praha: prah volfram karbida, vezivo kobalta ili nikla i inhibitori rasta zrna se važu i melju do preciznog sastava.
- Prešanje: prah se oblikuje u hidrauličkim ili izostatičkim prešama kako bi se dobilo zeleno tijelo blizu konačnog obrisa.
- Sinteriranje: zeleno tijelo se zagrijava u kontroliranoj atmosferi, često uz primjenu niskog tlaka, kako bi se uklonila poroznost i spojila zrna karbida u gusti dio.
- Brušenje: dijamantni kotači na CNC brusilicama alata stvaraju konačne rezne rubove i tolerancije. Na tipičnoj oštrici za rezanje ili trzalici, ovaj korak odlučuje odgovara li dio držaču alata i reže li stabilno.
- Inspekcija: uređaji za prednamještanje digitalnih alata, projektori profila i ispitivači tvrdoće provjeravaju geometriju i kvalitetu materijala prije isporuke dijelova.
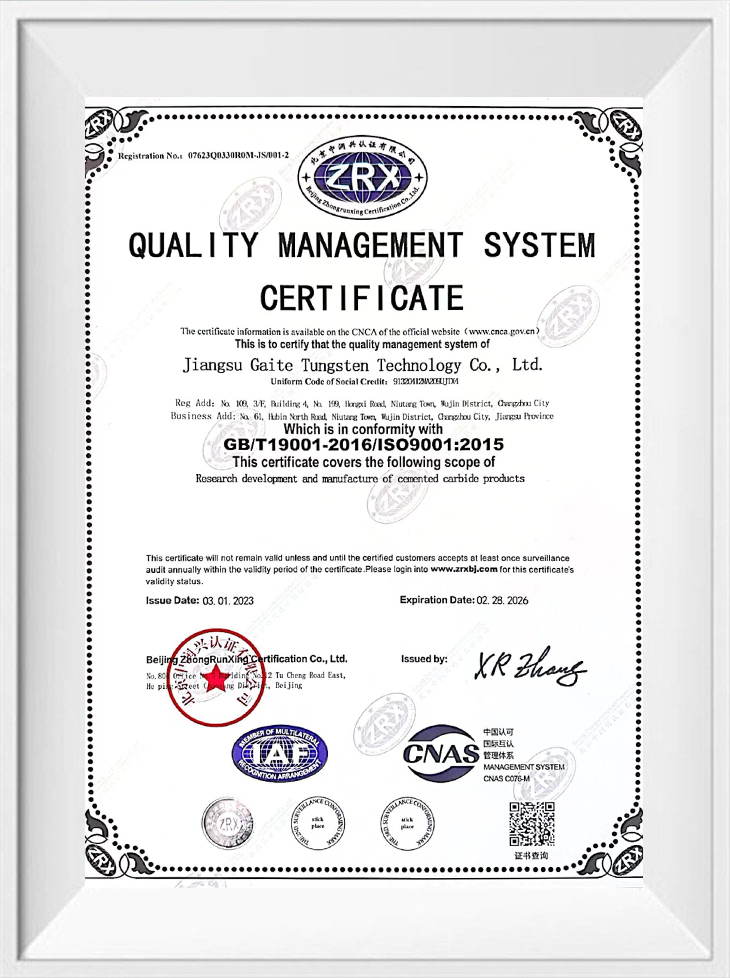
Praktična poruka je jednostavna: dio čije je miješanje praha, prešanje ili sinteriranje neuredno brzo će se pokvariti bez obzira na to koliko dobro crtež izgleda. Zato iskusni kupci pitaju za opremu: niskotlačne peći za sinteriranje, TPA preše i petoosne brusilice alata. Pitaju i za sustav kvalitete koji pokriva cijeli lanac. ISO 9001 je osnova; ISO 14001 pokazuje da postrojenje također odgovorno upravlja prašinom od mljevenja, rashladnom tekućinom i otpadom.
Što provjeriti prije naručivanja
Najskuplji dio od volfram karbida je onaj koji rano pokvari. Izbjegnite taj trošak tako da provjerite četiri stvari prije nego što se obvežete dobavljaču.
- Specifikacija stupnja: pismeno zatražite WC veličinu zrna, sadržaj veziva i raspon tvrdoće. Ocjena bi trebala biti povezana s vašim stvarnim materijalom obratka ili vrstom stijene, a ne s generičkim nazivom proizvoda.
- Geometrija i tolerancija: alati za rezanje i pijuci dobri su onoliko koliko dobro odgovaraju. Zatražite izvješće o inspekciji za vanjski promjer, radijus ruba i dimenzije sjedišta.
- Certifikacija kvalitete: ISO 9001 dokumentira sustav kvalitete, a ISO 14001 ukazuje da se prašinom i otpadom postupa ispravno. Oba su korisni signali kada ne možete posjetiti tvornicu.
- Stabilnost opskrbe: koncentrat volframa proizvodi se u ograničenom broju regija, tako da se cijene sirovina i rokovi isporuke mogu brzo promijeniti. Dobavljač s međuzalihama i transparentnim rokovima isporuke štiti vaš raspored proizvodnje.
Ako želite razumjeti kako se karbid ponaša u stvarnim uvjetima radionice, ovaj praktični pregled svojstava i proizvodnje volfram karbida je dobar sljedeći korak.
Desni dio od volfram karbida nije najjeftiniji, najteži ili onaj s najagresivnijom tvrdoćom. To je dio specificiran za vašu stijenu, vaš čelik, krutost vašeg stroja i vašu količinu proizvodnje. Odredite jednom pravi nagib i geometriju i potrošit ćete manje vremena na mijenjanje alata i daleko manje novca na zamjenske dijelove. Ta postojanost pod opterećenjem ono je što čini volfram karbid okosnicom modernih aplikacija za rezanje i habanje.
Kako biste vidjeli koje obitelji proizvoda odgovaraju vašem procesu, pregledajte cijeli asortiman proizvoda od volfram karbida .
Naši proizvodi //
Srodni proizvodi
Ako ste zainteresirani za naše proizvode, obratite nam se
